:+86 15106109009
:sales@couplingzy.com
 cs


Je vysoce přesná tuhá spojka klíčem k maximalizaci spolehlivosti těžkého průmyslu?
Vysoce přesné tuhé spojky jsou mechanickou páteří systémů, kde nelze vyjednávat o přesnosti ustavení hřídele, nulové vůli a spolehlivém přenosu točivého momentu. Od CNC obráběcích center až po servomotory, tyto komponenty definují horní hranici výkonu řízení pohybu.
Co definuje vysoce přesnou tuhou spojku
Pevná spojka je mechanické zařízení, které spojuje dva rotující hřídele pro přenos točivého momentu, aniž by mezi nimi umožňoval jakýkoli relativní pohyb. Na rozdíl od pružných nebo čelisťových spojek tuhé konstrukce nepřinášejí do hnacího ústrojí žádnou poddajnost, což z nich činí preferovanou volbu, kdykoli jsou opakovatelnost polohy a torzní tuhost rozhodujícími konstrukčními kritérii.
Rozdíl mezi standardními tuhými spojkami a vysoce přesnými variantami spočívá ve výrobních tolerancích, soustřednosti vrtání, kvalitě povrchu a dynamické vyváženosti. Vysoce přesné jednotky jsou obráběny s tolerancí na úrovni mikronů, s hodnotami házivosti díry obvykle pod 0,005 mm a se třídami vyvážení podle ISO 1940 G2,5 nebo jemnější. Tyto specifikace nejsou akademické: v aplikaci servomotorů běžících při 5 000 ot./min i malá excentrická hmota generuje vibrační síly, které snižují životnost ložisek, snižují přesnost zpětné vazby kodéru a zavádějí hluk do regulační smyčky.
Základní výkonnostní charakteristiky
Nulová vůle je jedním z nejvíce inzerovaných atributů, ale stejně důležitá je torzní tuhost. Tuhost se měří v Nm na radián a určuje, jak přesně úhlový příkaz na hřídeli motoru reprodukuje odpovídající úhlovou polohu při zatížení. Ve fázích přesného polohování zavádí neadekvátní tuhost fázovou prodlevu mezi příkazem a výstupem, kterou žádné ladění ovladače nemůže plně kompenzovat.
Rozhodující roli hraje také výběr materiálu. Slitiny hliníku (zejména 7075-T6) dominují pro svou kombinaci vysokého poměru pevnosti k hmotnosti, obrobitelnosti a odolnosti proti korozi, díky čemuž jsou ideální pro vysokorychlostní servo aplikace. Varianty z nerezové oceli se volí tam, kde je vyžadována chemická odolnost nebo provoz za zvýšených teplot, zatímco technické plasty jako PEEK nebo Delrin se příležitostně používají tam, kde je povinná elektrická izolace mezi hřídelemi.
Hlavní typy a jejich technické kompromisy
Vysoce přesné tuhé spojky nejsou jedinou kategorií produktů, ale řadou konstrukcí, z nichž každá je optimalizována pro specifickou kombinaci omezení instalace, rozsahů průměrů vrtání a požadavků na krouticí moment. Pochopení mechanické logiky každého typu zabraňuje nákladnému nesprávnému použití.
Typ svorky (rozdělený).
Podélné nebo radiální rozdělení umožňuje montáž a demontáž spojky bez narušení konce hřídele. Dva upínací šrouby vytvářejí soustředné sevření. Ideální pro servomotory a enkodéry, kde je nutný častý přístup.
Typ stavěcího šroubu
Jeden nebo více radiálně orientovaných šroubů dosedá přímo na hřídel. Jednoduché a levné, ale generuje místní koncentrace napětí. Vhodné pro nenáročné aplikace nebo aplikace s přerušovaným pohybem, kde jednoduchost instalace převažuje nad točivým momentem.
Typ klínové drážky
Klíč přenáší točivý moment spíše střihem než třením. Poskytuje nejvyšší poměr krouticího momentu k velikosti a je preferován pro těžké průmyslové pohony, ale vyžaduje protažení drážky pro pero jak do hřídele, tak do otvoru, což zvyšuje výrobní náklady.
Typ s kuželovým otvorem
Kuželové vrtání a odpovídající konec hřídele zajišťují styk s přesahem na velké ploše. Samostředící a samosvorné, s vynikající soustředností. Široce se používá v sestavách přesných vřeten a indexovacích stolech.
Typ s přírubou
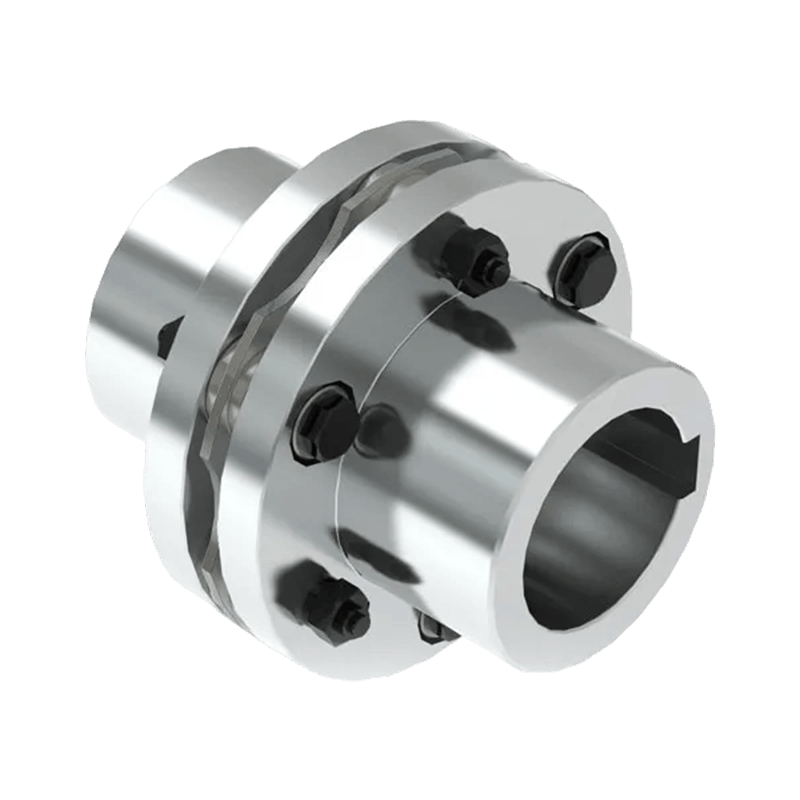
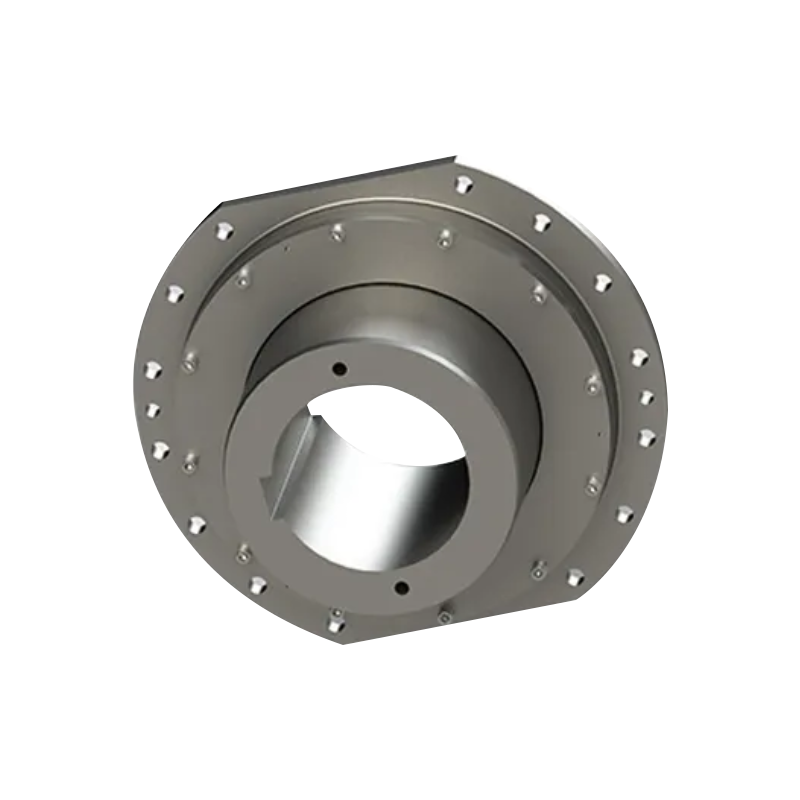
Dvě přesně opracované příruby sešroubované dohromady přenášejí krouticí moment prostřednictvím čelního tření a střižných šroubů. Šroubované rozhraní umožňuje přesné úhlové taktování. Běžné u rozhraní motor-převodovka vyžadující vyrovnání pole.
Typ s pevným rukávem
Nejjednodušší geometrie: hladká válcová objímka vyvrtaná pro přijetí dvou konců hřídele držených stavěcími šrouby nebo lepidlem. Nejnižší cena, ale citlivost na vyrovnání vyžaduje pečlivou přípravu hřídele před montáží.
Výběr mezi těmito typy závisí na třech protínajících se požadavcích. Za prvé, kapacita točivého momentu: konstrukce perové drážky a kuželové díry zvládají nejvyšší zatížení. Za druhé, frekvence demontáže: typy svorek jsou jednoznačně lepší, když je nutné spojku rutinně odstraňovat. Za třetí, specifikace soustřednosti: zúžené a přesné přírubové konstrukce dosahují nejtěsnějších hodnot házení, zatímco typy stavěcích šroubů jsou v tomto ohledu nejslabší.
| Typ spojky | Zpětná reakce | Kapacita točivého momentu | Demontáž | Nejlepší případ použití |
|---|---|---|---|---|
| Svorka (rozdělená) | nula | Střední | Snadno | Servomotory, enkodéry |
| Stavěcí šroub | Blízko nule | Nízká až střední | Mírný | Automatizace světla |
| Klínová drážka | nula | Vysoká | Mírný | Těžké průmyslové pohony |
| Kuželový vývrt | nula | Vysoká | Vyžaduje stahovací nástroj | Přesná vřetena |
| Přírubové | nula | Velmi vysoká | Demontáž šroubu | Motor-převodovka |
Aplikační domény a kritéria výběru
Vysoce přesné tuhé spojky se objevují v širokém spektru průmyslových odvětví a požadavky kladené každým prostředím se výrazně liší. Spojka fungující bezchybně v polovodičovém nástroji pro čisté prostory může být zcela nevhodná pro venkovní potravinářskou linku vystavenou mycím cyklům, i když požadavky na točivý moment a rychlost vypadají na papíře identicky.
Primární průmyslová odvětví a aplikační oblasti
V aplikacích CNC vřeten musí spojka udržovat soustřednost při trvalém řezném zatížení, které vyvolává radiální i axiální síly na koncích hřídele. Používají se zde konstrukce s kuželovou dírou nebo přesné příruby s předpětím aplikovaným během montáže, aby se eliminovala jakákoli vůle, která by se mohla projevit jako chvění při vysokých otáčkách vřetena. Spojka není v tomto kontextu pasivním konektorem; je to prvek dráhy zatížení, jehož tuhost přímo ovlivňuje vlastní frekvenci sestavy vřetena.
Spojení kodéru je úplně jiná výzva. Současné krouticí momenty jsou zanedbatelné, ale zatížení nesouosostí musí být nulové. I malý ohybový moment přenášený přes spojku kodéru způsobuje kývání hřídele, které vnáší do zpětnovazebního signálu sinusové chyby, což je jev známý jako chyba kodéru vyvolaná spojkou. Pro tuto aplikaci jsou specifikovány lehké hliníkové svěrné spojky s extrémně úzkými tolerancemi vrtání (typicky uložení H7/p6 nebo těsnější).
Jak vybrat správnou vysoce přesnou tuhou spojku
Strukturovaný proces výběru snižuje riziko předčasného selhání nebo snížení výkonu. Následující faktory by měly být vyhodnoceny postupně, protože každý omezuje možnosti dostupné v další fázi.
- Vypočítejte špičkový točivý moment včetně přechodových jevů zrychlení, nikoli pouze ustálené hodnoty, a použijte servisní faktor 1,5 až 2,0 pro servopohony s agresivními profily pohybu.
- Určete maximální provozní rychlost a ověřte, zda je stupeň vyvážení spojky adekvátní. Při 6 000 ot./min může dokonce vyvážení G6.3 zavést měřitelné vibrace v citlivých vřetenových systémech.
- Zadejte toleranci průměru hřídele a povrchovou úpravu na hnacím i hnaném hřídeli. Spojka vyvrtaná do H7 nedosáhne své jmenovité soustřednosti na hřídeli dokončené do h9.
- Vyhodnoťte požadavky na demontáž během životnosti stroje. Pokud musí být spojka odstraněna kvůli pravidelné údržbě nebo výměně hřídele, typy svorek jsou správnou konstrukční volbou bez ohledu na menší náklady.
- Potvrďte provozní prostředí: teplotní rozsah, přítomnost maziv nebo chladicích kapalin a spektrum vibrací. Hliníkové spojky by neměly být používány v prostředích přesahujících 120 stupňů Celsia bez tepelné analýzy.
- Ověřte specifikaci házivosti vrtání vůči cíli polohové přesnosti aplikace. Spojka s házivostí 5 mikronů na polohovacím systému s tloušťkou 1 mikron je neshodná a omezuje výkon systému.
- Zkontrolujte kompatibilitu materiálu: hliník ve styku s nerezovou ocelí ve slaném prostředí vytváří galvanický článek. Specifikujte eloxování nebo použijte materiály stejné skupiny, abyste zabránili uvolňování způsobenému korozí.
- Pro připojení kodéru nebo zpětnovazebního zařízení použijte nejlehčí spojku, která splňuje požadavek na krouticí moment. Zbytečná rotační setrvačnost zvyšuje odraženou setrvačnost u motoru a snižuje šířku pásma.
Dokumentace dodavatele by měla být vždy přezkoumána z hlediska skutečných naměřených údajů o výkonu spíše než jmenovitých specifikací. Renomovaní výrobci publikují výsledky házivosti vrtání, povrchové úpravy a výsledků testů vyvážení na šarži nebo jednotku pro své nejpřesnější produktové řady. Spojka prodávaná jako vysoce přesná bez sledovatelných naměřených dat je komerční označení, nikoli technické.
- Rychlé odkazy
- About
- Products
- Our Service
- News & Events
- Contact
- Řada produktů
- Pružné spojky s neelastickými prvky
- Pružné spojky s kovovými elastickými prvky
- Pružné spojky s nekovovými elastickými prvky
- Bezpečnostní spojka
- Pevná spojka
- Kontaktujte nás
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, provincie Jiangsu, Čína.