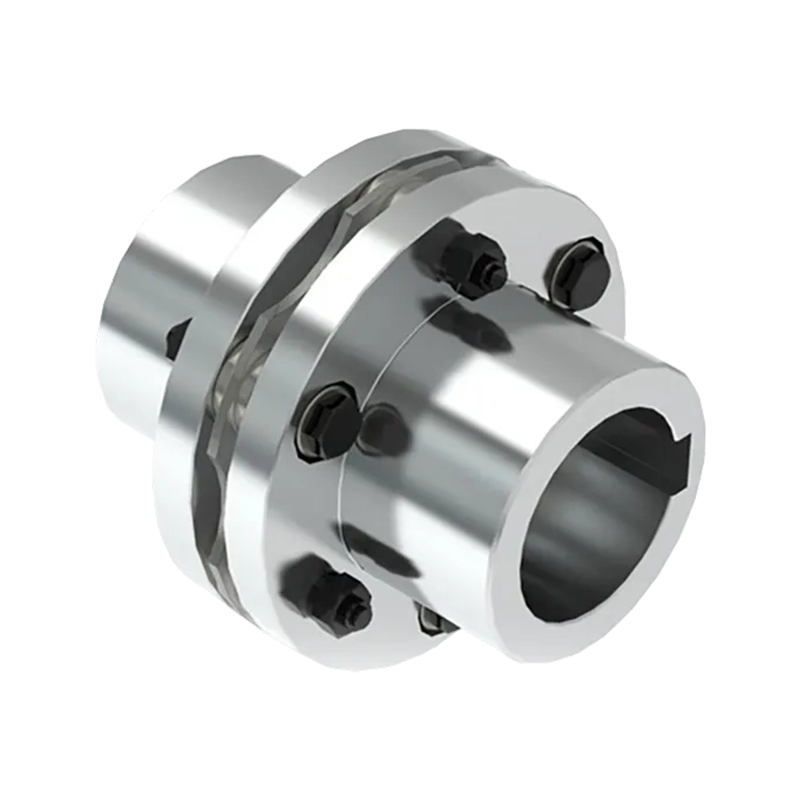
MP membránová spojka (vyhovující standardu Q/YP 21001X-2018) je pokročilé převodo...
:+86 15106109009
:sales@couplingzy.com
 cs


Zůstaňte v kontaktu
Hledat
Kategorie produktu
Horké produkty
Kontaktujte nás
+86 511 8572 3800
+86 511 8572 3900
+86 15106109009 Zůstaňte v kontaktu
Neváhejte a pošlete zprávu
+86 511 8572 3900
+86 15106109009 Zůstaňte v kontaktu
Tyre/Clamp/Flange/Gear Coupling Manufacturers
-
-
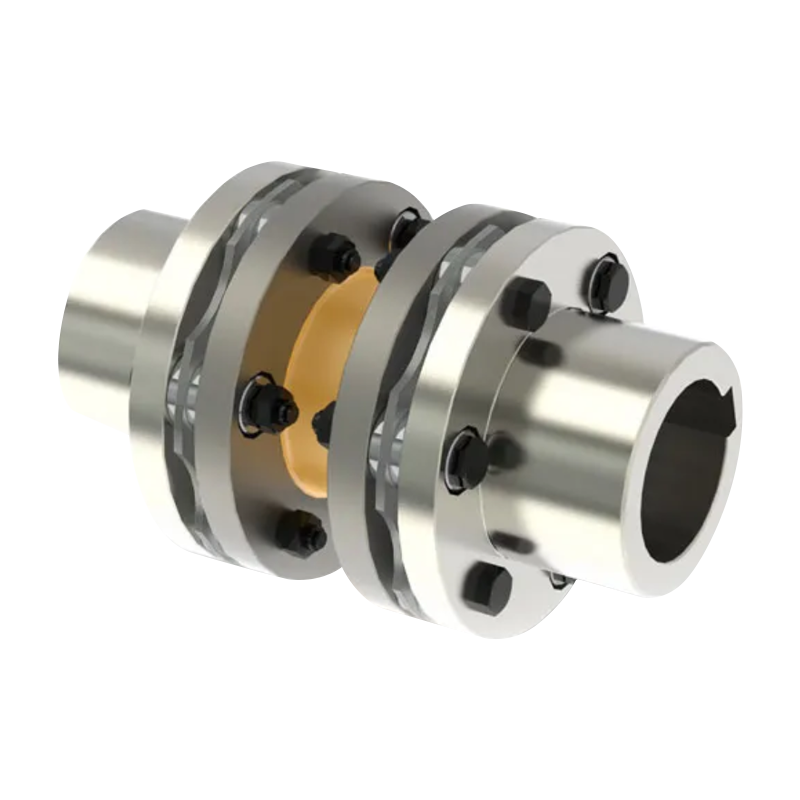 Membránová spojka typu MPJ s typem mezihřídele (Q/YP 21002X-2018)
Membránová spojka typu MPJ s mezihřídelí (podle standardu Q/YP 21002X-2018) je ef...
-
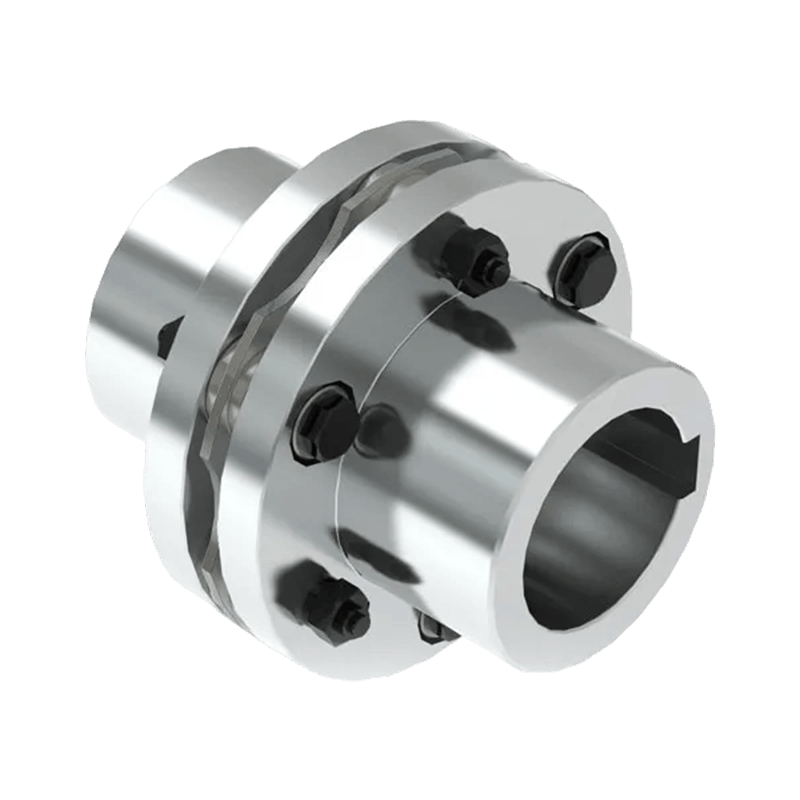 Jednotypová elastická membránová spojka DMA
Připojení klíče typu DMB Jednotypová elastická membránová spojka (Q/YP 22004X-201...
-
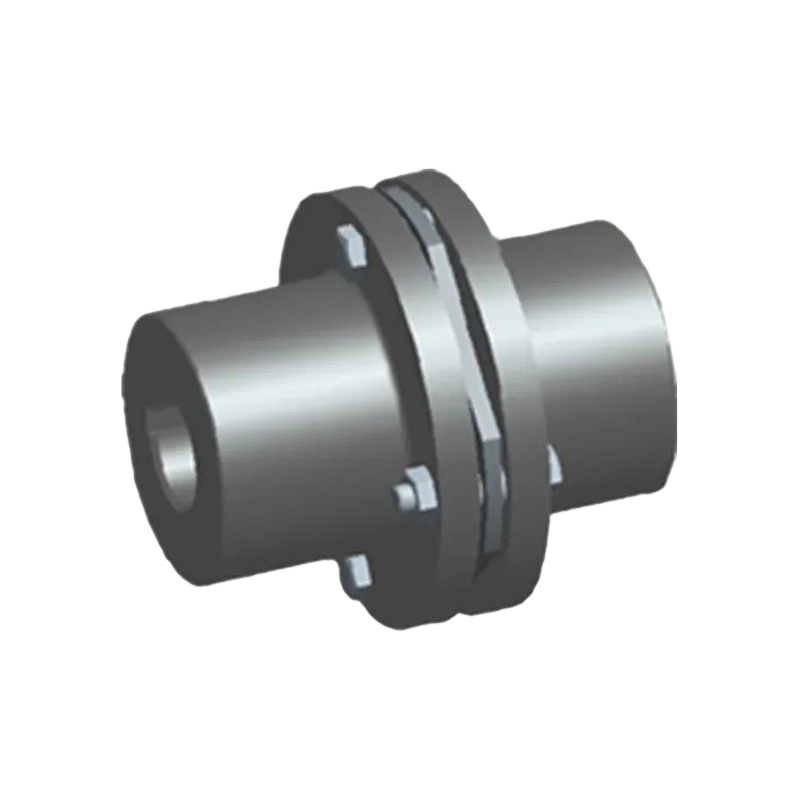 Klíčová spojka typu DMB jednoduchá elastická membránová spojka (Q/YP 22004X-2018)
 ...
-
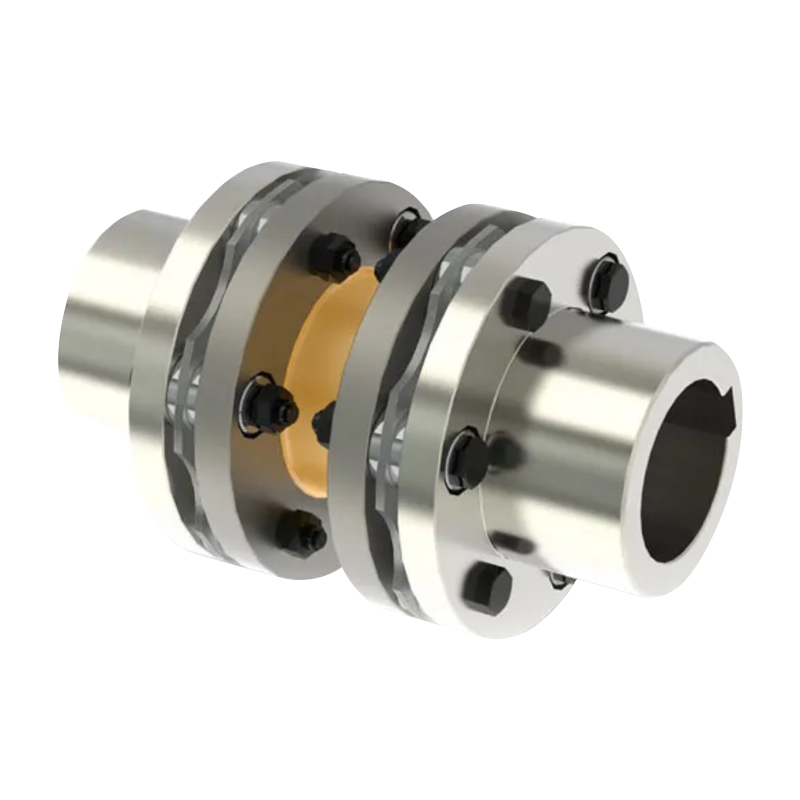 Spojka typu SM spojuje dvojitou elastickou membránovou spojku
 poskytuje vysoce př...
-
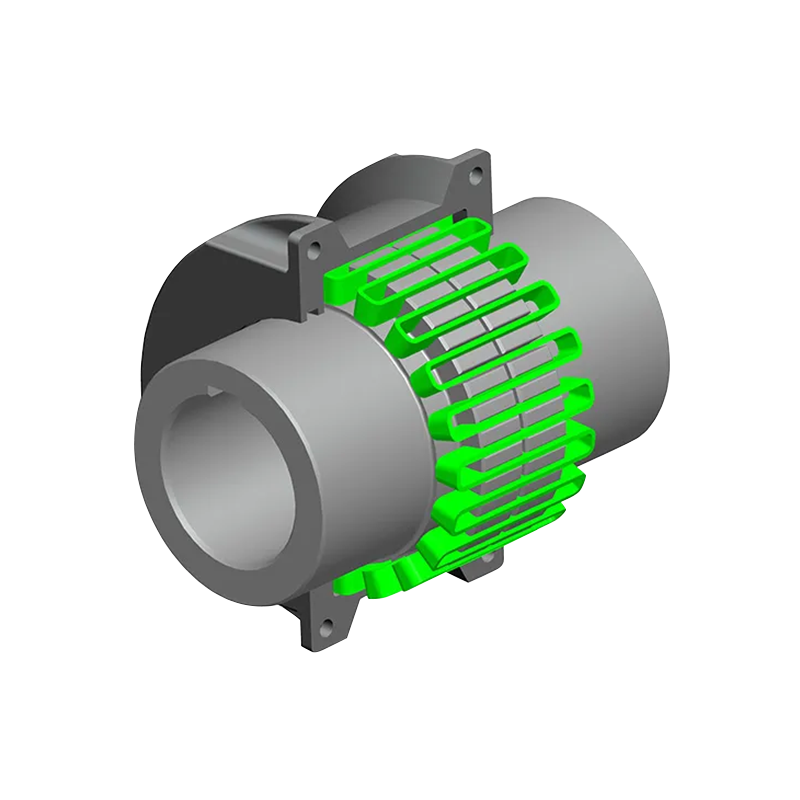 Hadí pružinová spojka / Mřížková spojka typu SC (Q/YS 23006X-2018)
Hadí pružinová spojka typu SC (Q/YS 23006X-2018) je kovová elastická převodová so...
-
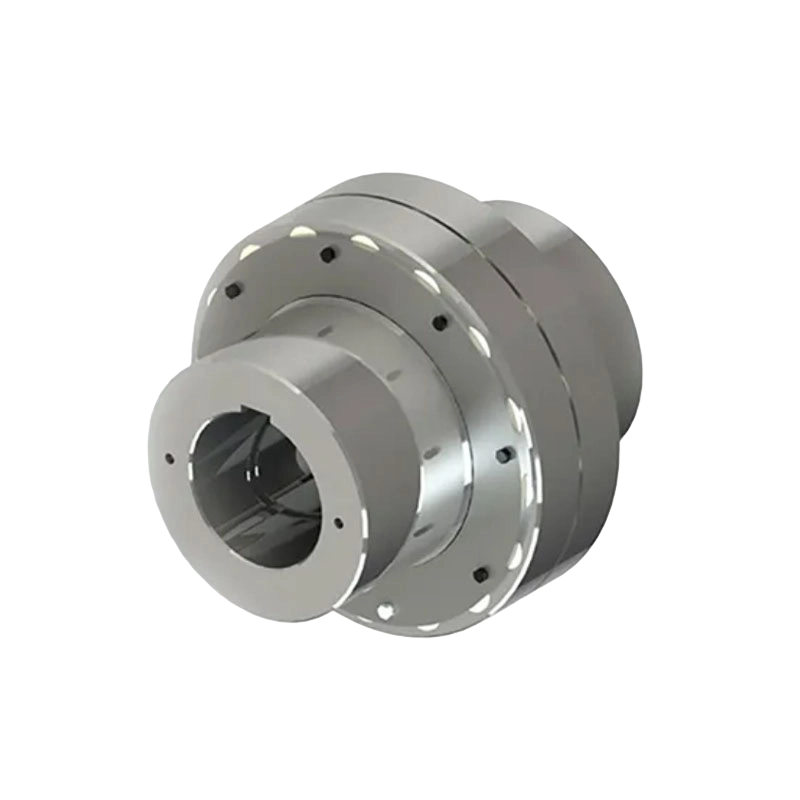 elastická čepová spojka typu HC (Q/YZ31001X-2018)
 je vysoce výkonná pružná spojka...
-
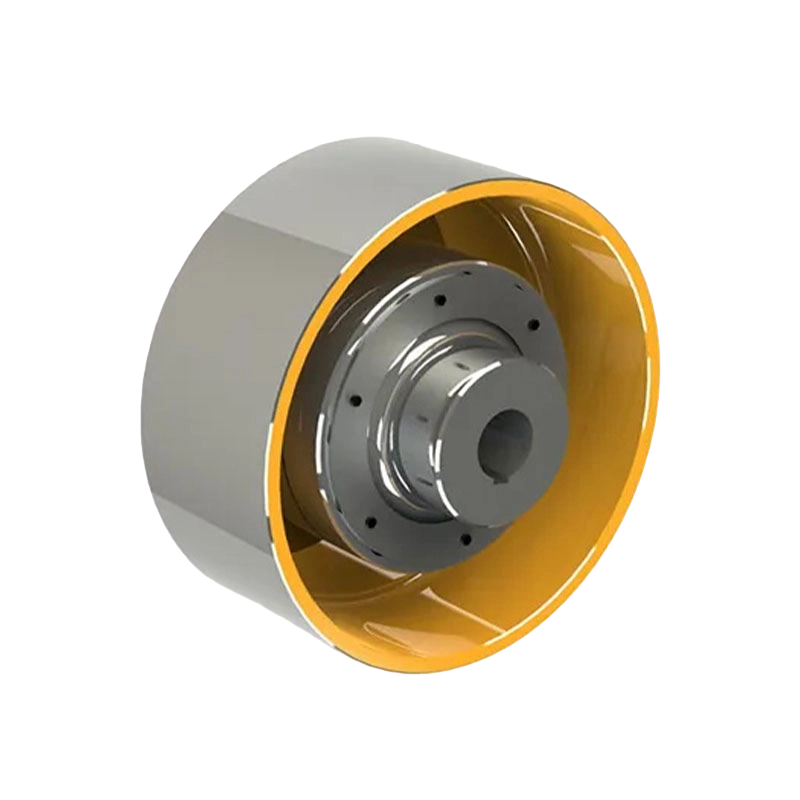 Elastická čepová spojka typu HCL s brzdovým kolem (Q/YZ31002X-2018)
Elastická sloupková čepová spojka typu HCL s brzdovými kolečky přísně dodržuje te...
-
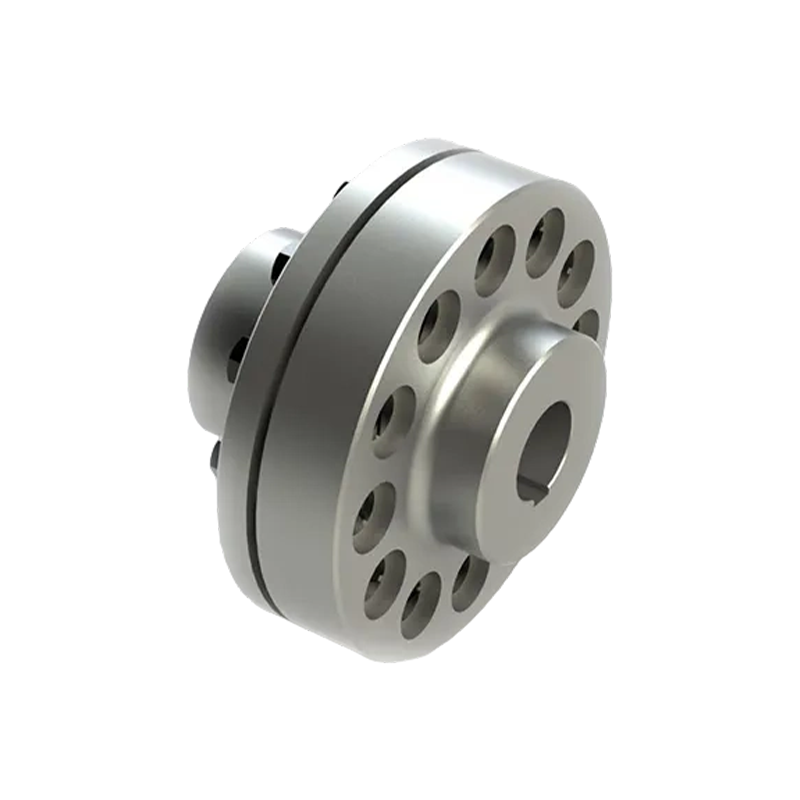 Elastická spojka čepu TC typu TC (Q/YZ 320033-2018)
Elastická spojka s čepem na sloupek typu TC (Q/YZ 320033-2018) je vysoce výkonný ...
-
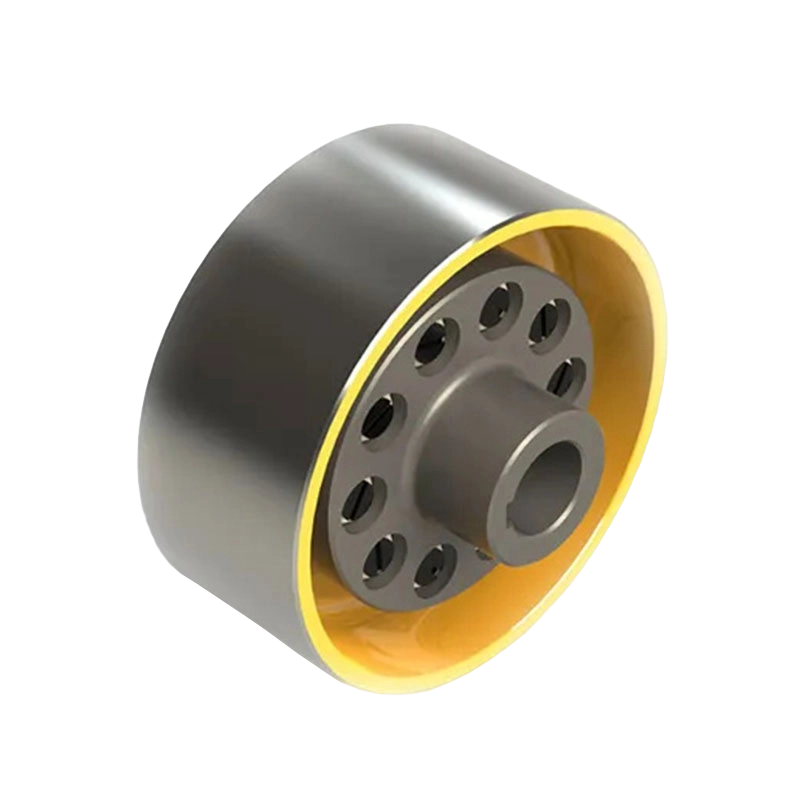 Čepová spojka typu TCL s elastickým pouzdrem brzdového kola (Q/YZ32004X-2018)
Typ TCL Spojka kolíku s elastickou objímkou brzdového kola Spojka čepu s elasti...
-
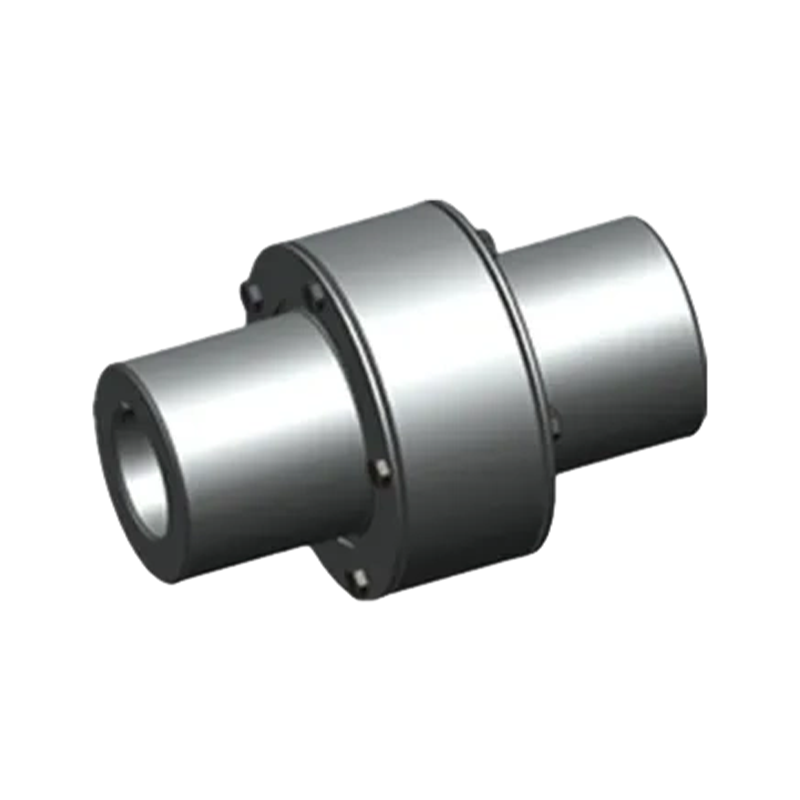 Spojka s elastickým čepem typu ZC (Q/YZ33006X-2018)
Elastická spojka ozubeného kola typu ZC Elastická čepová spojka typu ZC (elasti...
-
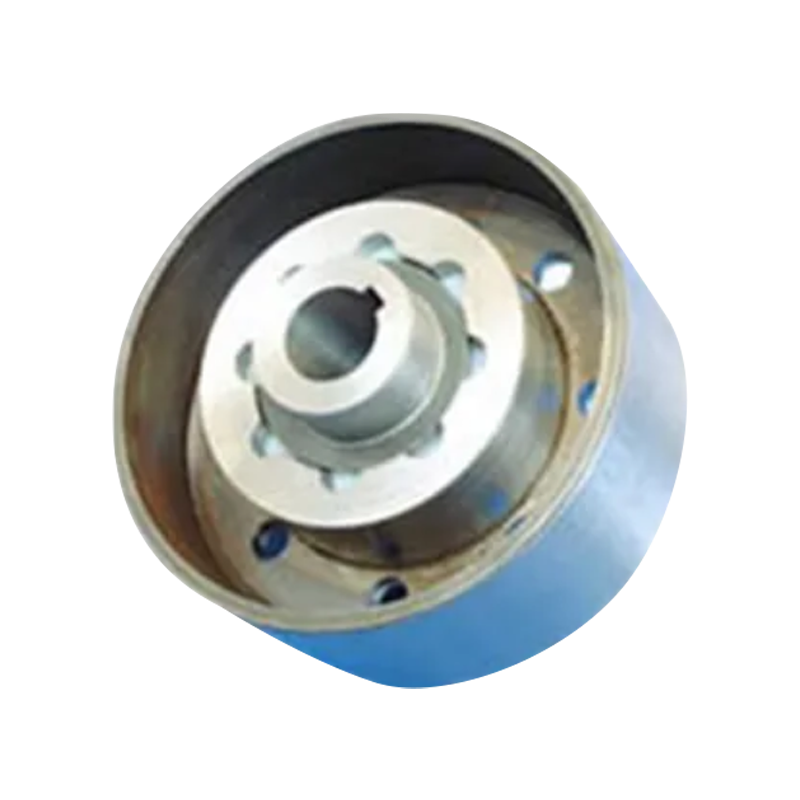 Elastická čepová spojka typu ZCL s brzdovým kolem (Q/YZ 33008X-2018)
Elastická čepová spojka typu ZCL s brzdovými kolečky (Q/YZ 33008X-2018) je účinný...
Naše hlavní produkty jsou ozubená spojka, elastická spojka s čepem, elastická spojka s kolíkem, ozubená spojka s elastickým čepem, univerzální spojka, spojka na pneumatiky, čelisťová spojka, hvězdicová spojka, membránová spojka, bubnová spojka a mřížka, spojka Oldham, přírubová spojka, spojka s klipsnou, spojka válečkového řetězu typu GL a bezpečnostní spojka atd.
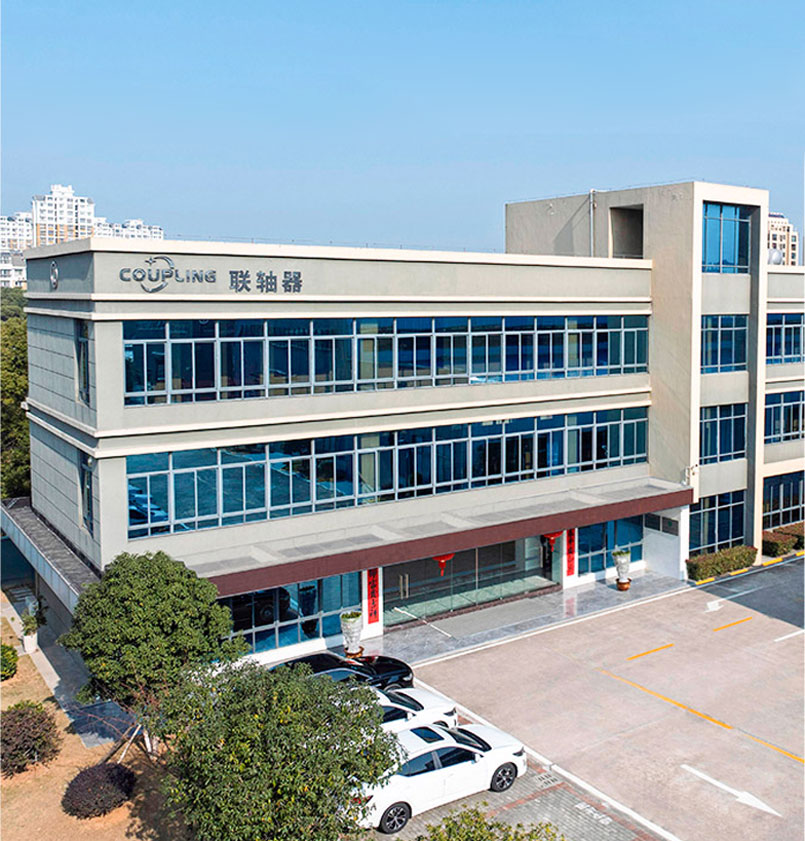
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd.
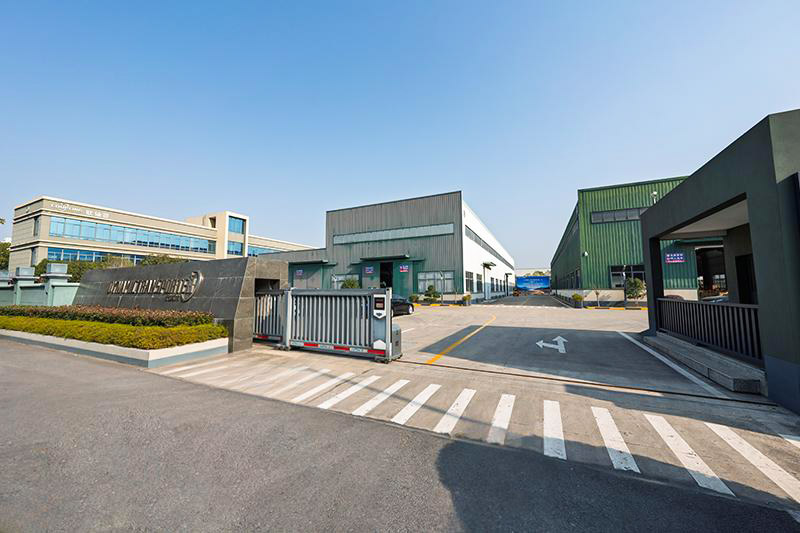
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. is located in a well-known ancient city, Zhenjiang. We are an enterprise integrating R & D, manufacturing, and sales. As China Industrial Universal Coupling/Joint Manufacturers and Cardan Shaft Factory, our products are widely used in metallurgical equipment, mining equipment, water equipment, lifting equipment, paper equipment, port equipment and other industries.
Naše hlavní produkty jsou ozubená spojka, čepová spojka s elastickou objímkou, spojka s kolíkem elastická, ozubená spojka s elastickým čepem, univerzální spojka, spojka na pneumatiky, čelisťová spojka, hvězdicová spojka, membránová spojka, spojka bubnu a spojka mřížky, spojka Oldham, přírubová spojka, spojka s klipsnou, spojka válečkového řetězu typu GL a bezpečnostní spojka atd. Naše společnost také provádí různé nestandardní návrhy a výrobu spojek.
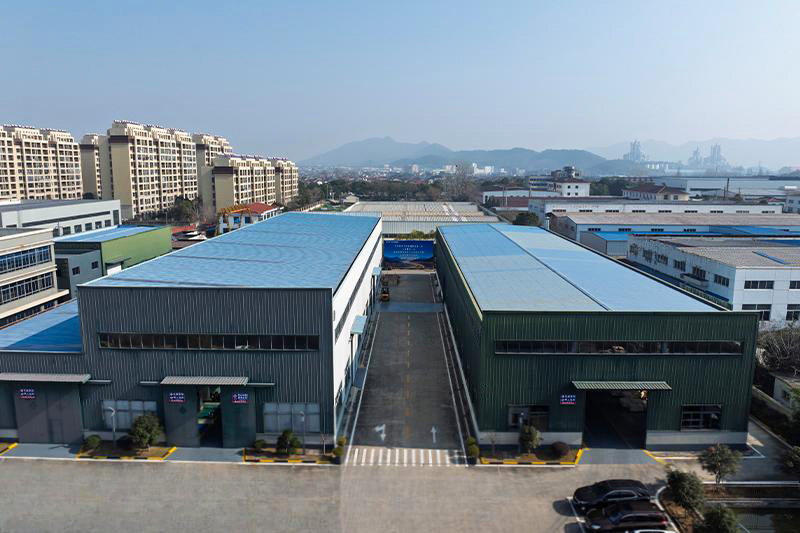
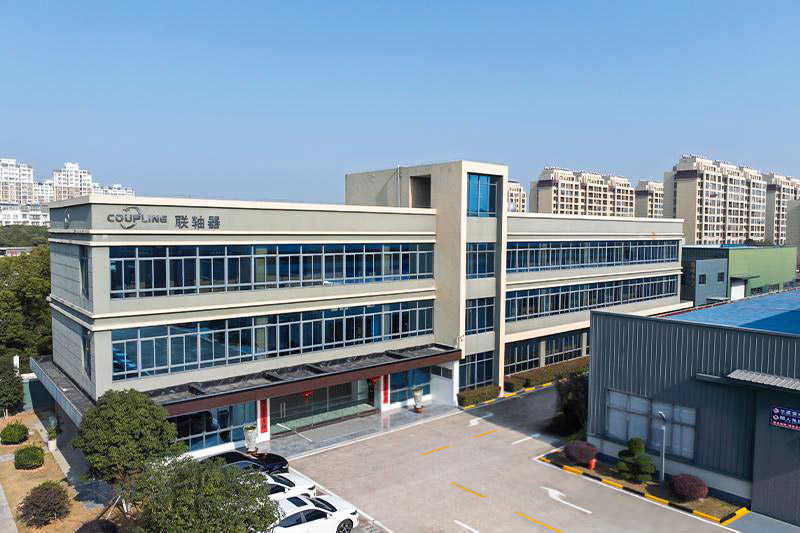
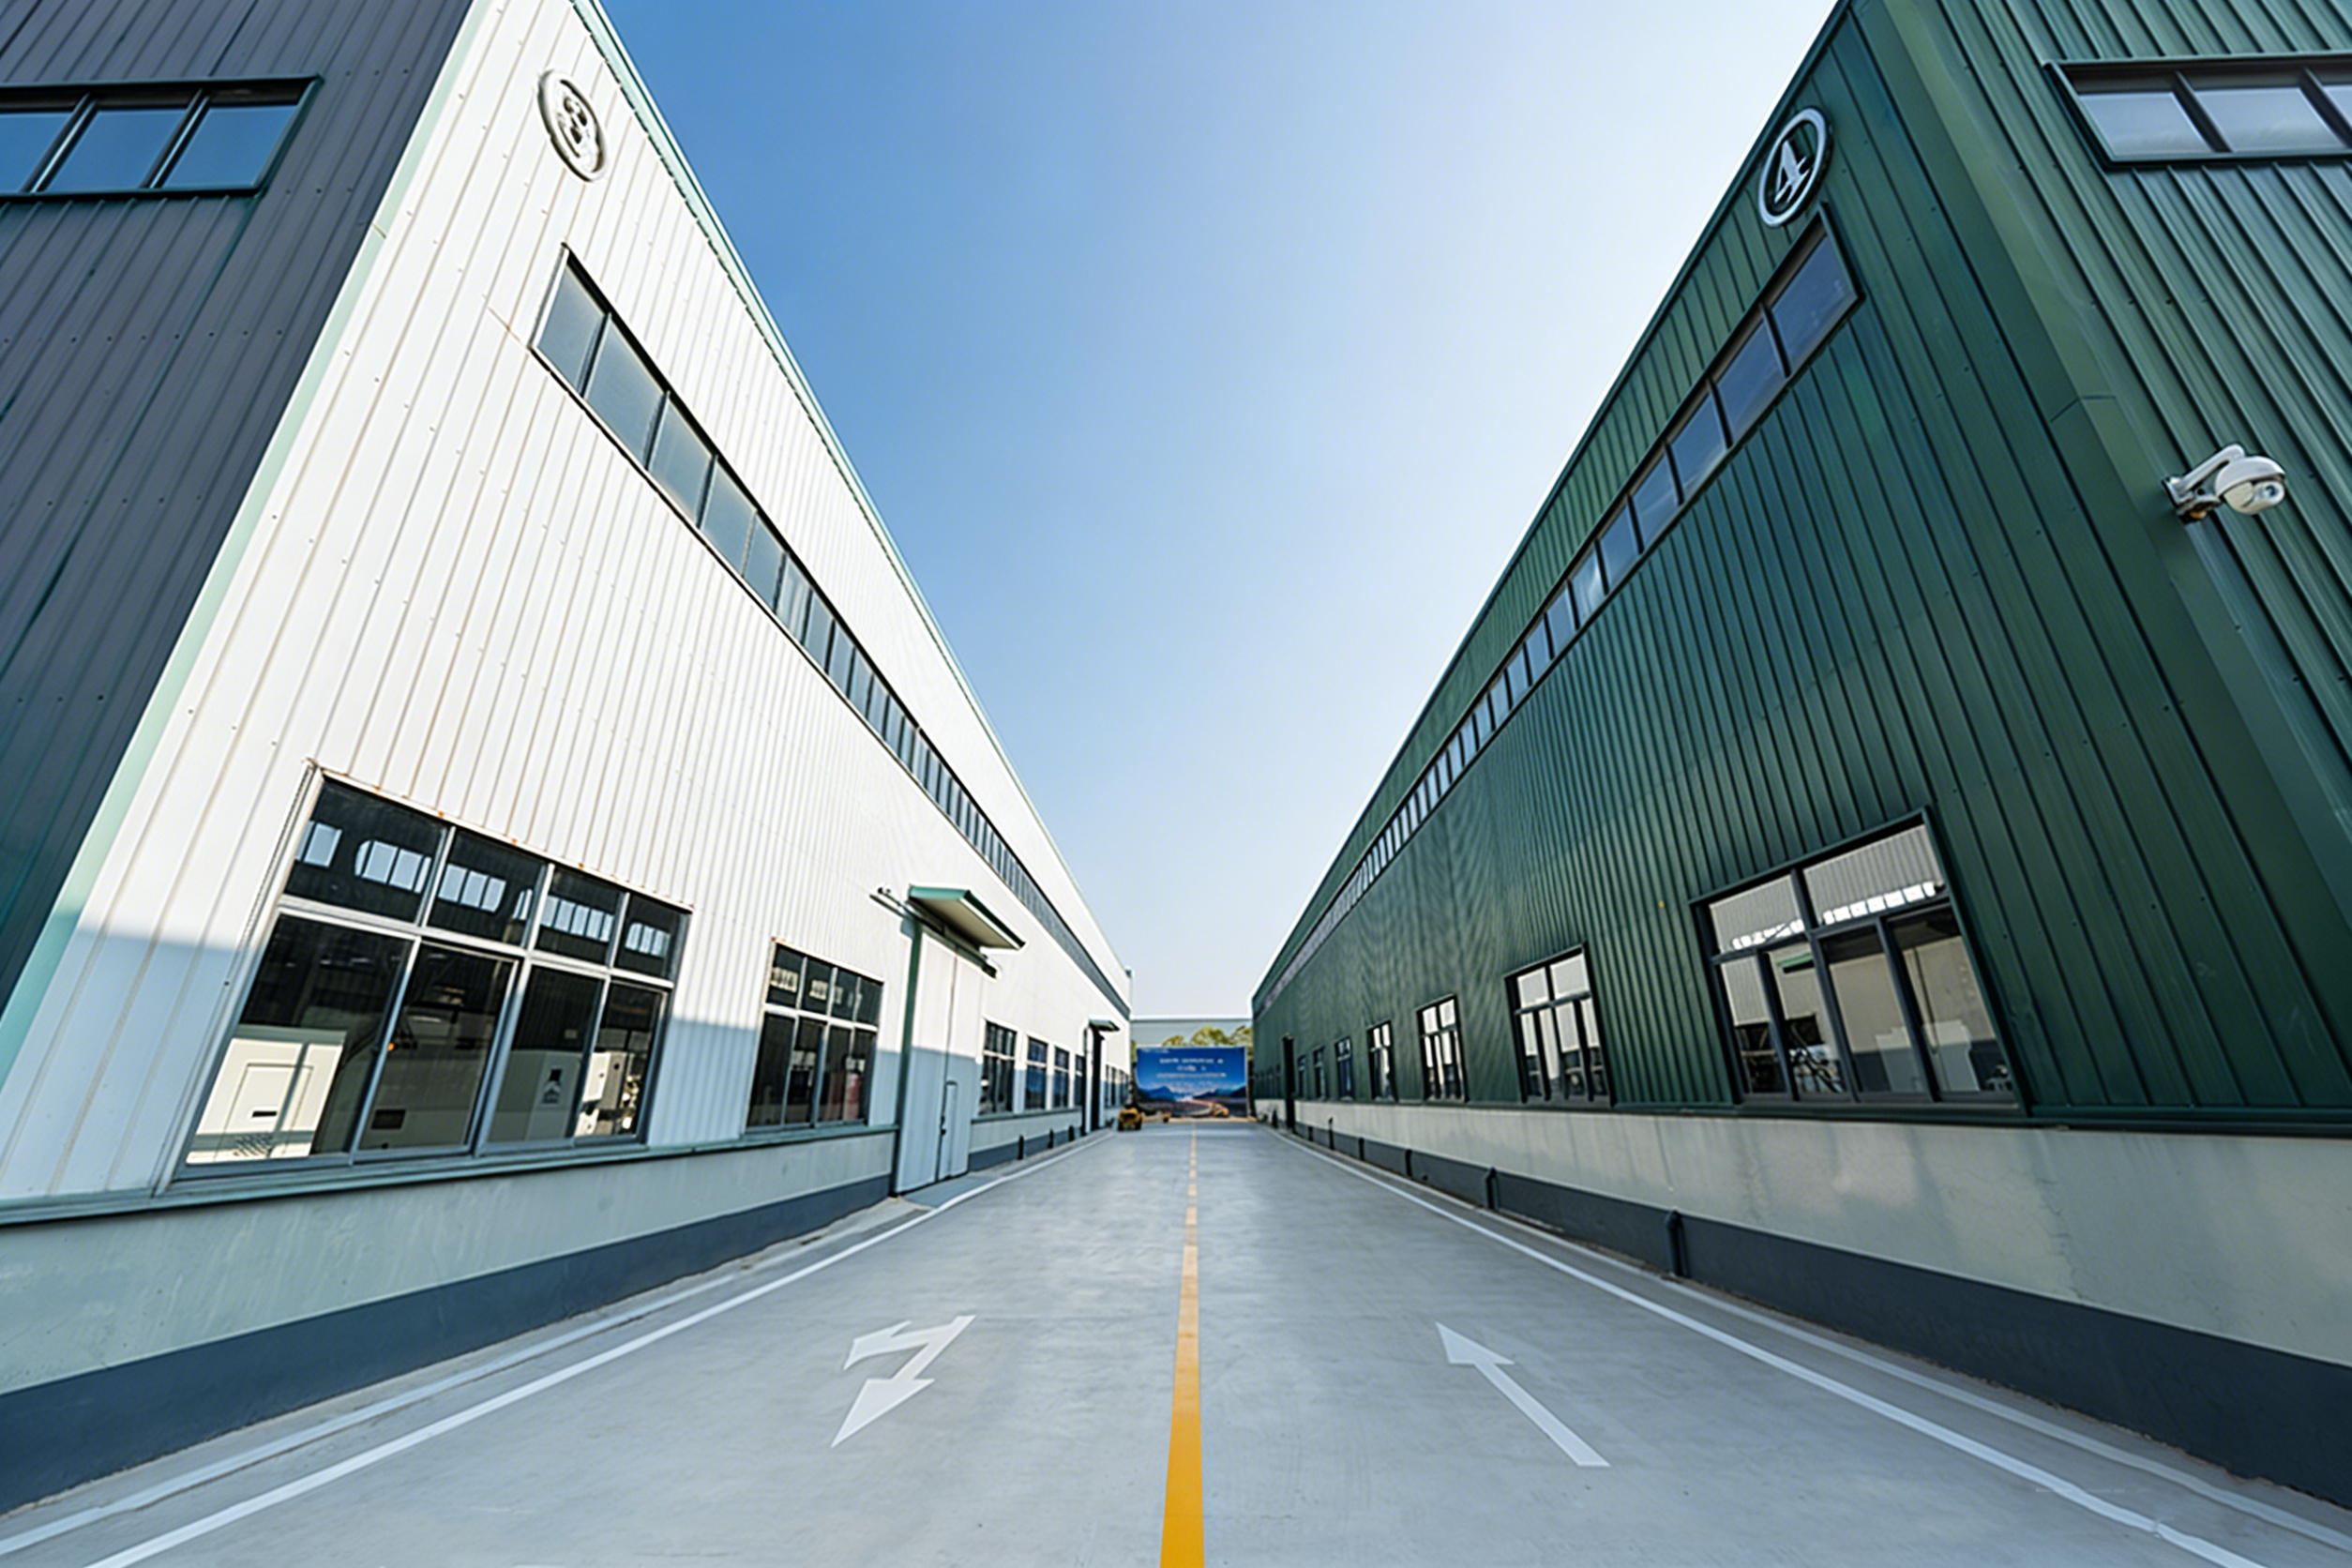
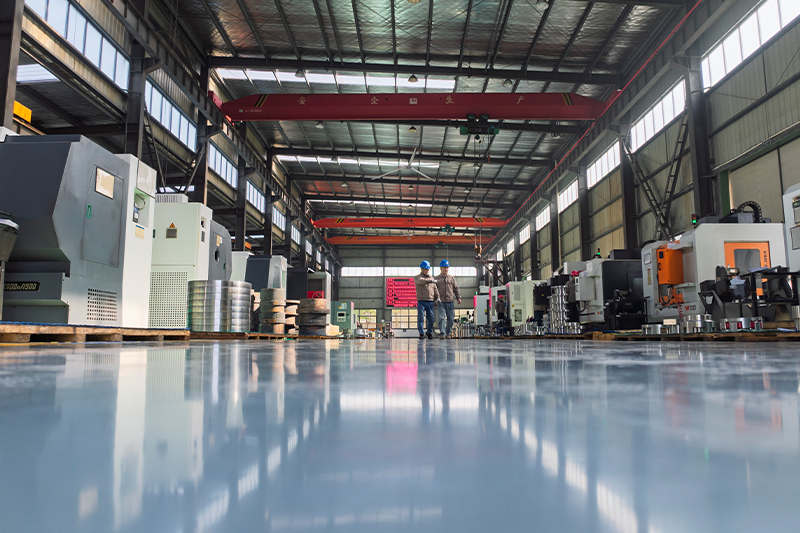
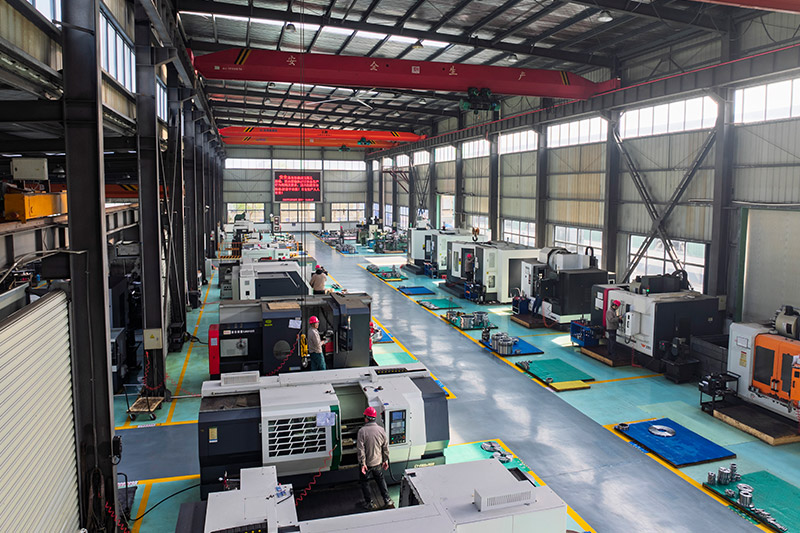
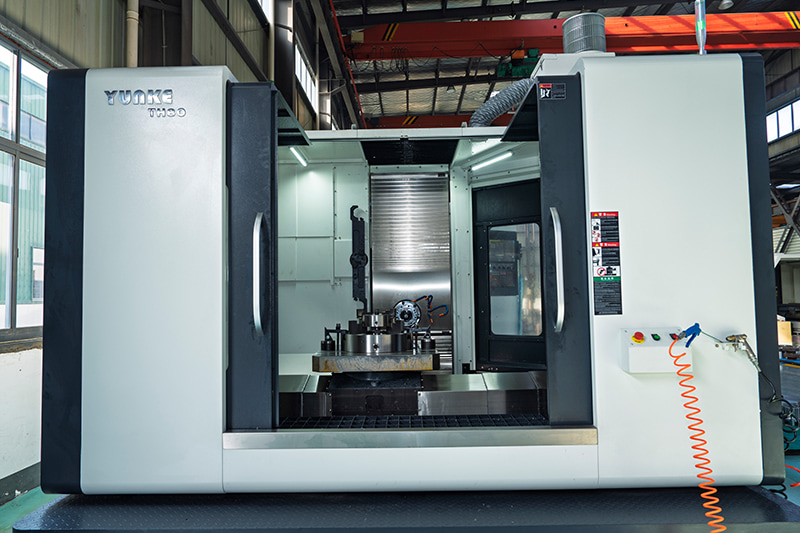
Nová dílna se rozkládá na ploše asi 16463,52 m². těžká dílna 5 500 m², přesná dílna 4 600 m², administrativní budova a tělocvična 2 000 m², jídelna 500 m², sklad 1 000 m², komunikace, zeleň, parkoviště 3563 M2.
Zobrazit více
Naše hlavní produkty jsou ozubená spojka, čepová spojka s elastickou objímkou, spojka s kolíkem elastická, ozubená spojka s elastickým čepem, univerzální spojka, spojka na pneumatiky, čelisťová spojka, hvězdicová spojka, membránová spojka, spojka bubnu a spojka mřížky, spojka Oldham, přírubová spojka, spojka s klipsnou, spojka válečkového řetězu typu GL a bezpečnostní spojka atd. Naše společnost také provádí různé nestandardní návrhy a výrobu spojek.
Nová dílna se rozkládá na ploše asi 16463,52 m². těžká dílna 5 500 m², přesná dílna 4 600 m², administrativní budova a tělocvična 2 000 m², jídelna 500 m², sklad 1 000 m², komunikace, zeleň, parkoviště 3563 M2.
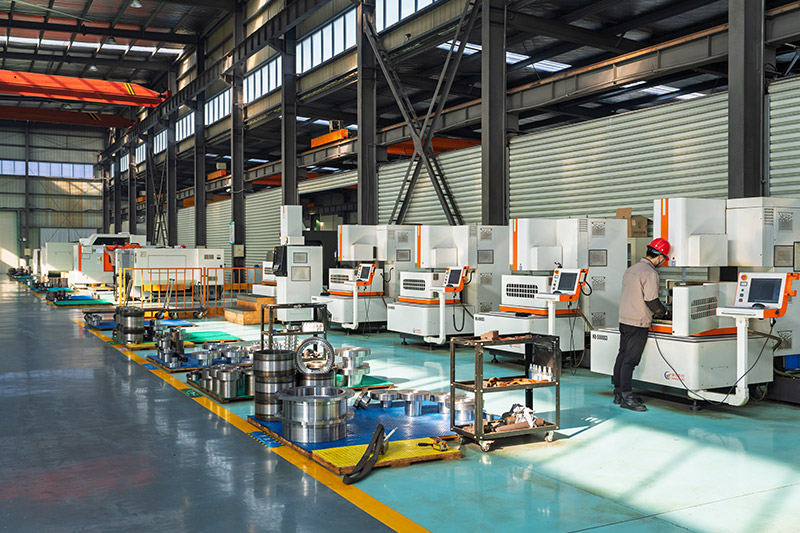
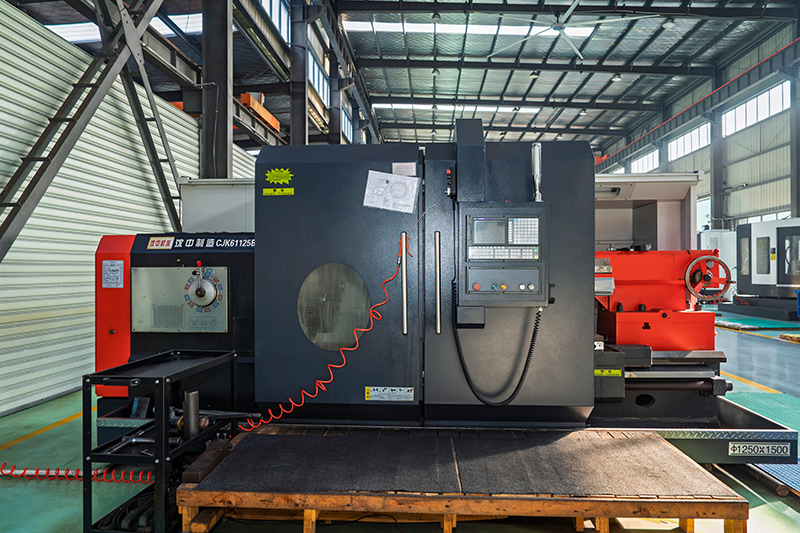
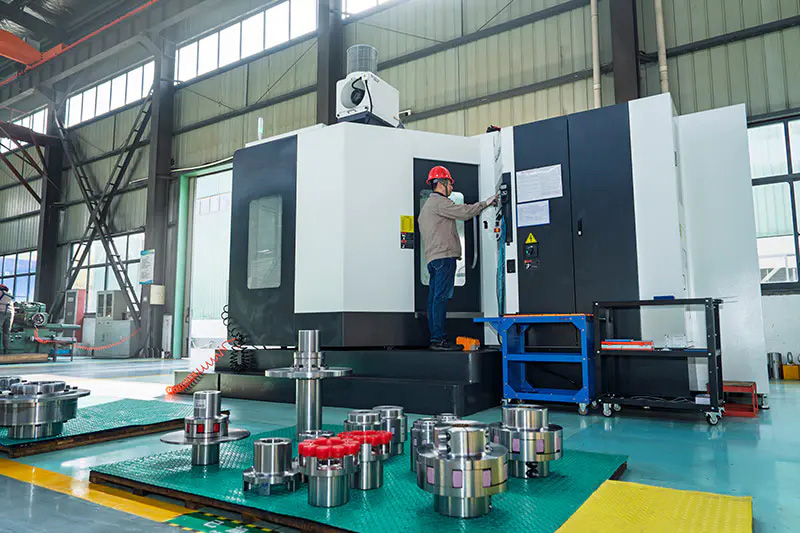
Zařízení rostlin
PROHLÍDKA TOVÁRNY
Znalosti oboru
Spojka pneumatika/svorka/příruba/převod navržená pro aplikace s vysokým točivým momentem na bázi pevné příruby
Pevné přírubové konstrukce uvnitř Pneumatika/svorka/příruba/převodovka kategorie jsou navrženy pro přímý přenos točivého momentu z hřídele na hřídel, kde je minimalizována úhlová odchylka a upřednostňována tuhost konstrukce. Základním mechanickým principem je vytvoření pevného mechanického rozhraní mezi dvěma rotujícími hřídeli prostřednictvím přesně obrobených nábojů a šroubovaných čel přírub. K přenosu krouticího momentu dochází kombinací třecí síly generované předpětím šroubu a smykovou odolností poskytovanou vysoce pevnými spojovacími prvky. Návrhové výpočty berou v úvahu jmenovitý kroutící moment, špičkový krouticí moment, rázové koeficienty, rychlost otáčení, průměr hřídele a faktory koncentrace napětí v perové drážce. Tloušťka příruby, průměr kružnice šroubu, délka náboje a poloměr přechodového zaoblení jsou přizpůsobeny tak, aby rovnoměrně rozložily torzní napětí a zároveň snížily lokalizovanou deformaci při nepřetržitých pracovních cyklech. Simulace konečných prvků se běžně používá k vyhodnocení gradientů napětí v otvorech pro šrouby a osazení nábojů, což zajišťuje odolnost proti únavě po delší provozní období.
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd., která se nachází ve známém starověkém městě Zhenjiang, integruje výzkum a vývoj, výrobu a prodej na podporu takového technického rozvoje. Jako China Industrial Universal Coupling/joint Manufacturers a Cardan Shaft Factory jsou produkty široce používány v metalurgických, důlních, vodních, zdvihacích, papírenských a přístavních zařízeních. Těžká dílna společnosti o rozloze 5 500 m² a přesná dílna o rozloze 4 600 m² poskytují kontrolované obráběcí prostředí pro dosažení přísných rozměrových tolerancí požadovaných při výrobě tuhých přírubových spojek. Postupy strukturálního ověřování zajišťují, že si každá přírubová spojka zachovává soustřednost, přesnost osového vyrovnání a symetrii šroubů, čímž tvoří spolehlivé mechanické rozhraní vhodné pro převodové systémy s vysokým točivým momentem pracující v náročných průmyslových podmínkách.
Výběr materiálu určuje kapacitu točivého momentu, únavovou životnost a odolnost vůči vlivům prostředí v přírubových systémech spojky pneumatik/svorka/příruba/převodovka. Vysokopevnostní uhlíková ocel se běžně používá pro střední rozsahy krouticího momentu, zatímco legované oceli, jako je 42CrMo nebo ekvivalentní třídy, se vybírají pro cyklické aplikace s vysokým zatížením. Metalurgické procesy zahrnují kování pro zjemnění struktury zrna, následované kalením a temperováním, aby se dosáhlo vyvážené kombinace pevnosti v tahu a odolnosti proti nárazu. Povrchová tvrdost je optimalizována tak, aby odolala tření na rozhraní přírub a zároveň zachovala dostatečnou houževnatost jádra, aby se zabránilo křehkému lomu při rázovém zatížení. V korozivním nebo mořském prostředí se zavádějí antikorozní povlaky, galvanizace nebo nerezové slitiny, aby se zlepšila odolnost proti oxidaci a vystavení vlhkosti.
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. zavádí přísné standardy kontroly surovin před výrobou. Analýza chemického složení ověřuje shodu se stanovenými třídami a mechanické zkoušky potvrzují pevnost v tahu, mez kluzu, prodloužení a hodnoty rázové houževnatosti. V rámci integrované výrobní základny pokrývající přibližně 16 463,52 m² operace řízeného tepelného zpracování zvyšují jednotnost struktury a minimalizují zbytkové napětí. Kombinací metalurgické disciplíny s přesným obráběním společnost zajišťuje, že pevné přírubové spojky dosahují stabilních mechanických vlastností při trvalém vysokém točivém momentu a proměnlivém zatížení v metalurgických závodech, důlních dopravnících a těžkých čerpacích systémech. Tento systematický přístup podporuje prodlouženou životnost při zachování rozměrové integrity během dlouhodobého průmyslového provozu.
Systémy spojek pneumatiky/svorky/příruby/ozubení na bázi tuhé příruby se volí tehdy, když torzní deformace musí zůstat minimální. Torzní tuhost je definována úhlovým posunutím na jednotku točivého momentu a přímo ovlivňuje synchronizaci otáčení mezi připojenými hřídeli. V synchronizovaných válcovacích stolicích nebo dvoumotorových pohonech může i nepatrné torzní zpoždění ovlivnit rovnoměrnost produktu a rozložení zatížení. Pevná přírubová konstrukce minimalizuje elastické vychýlení použitím tlustých přírubových desek, optimalizovaného rozložení šroubů a robustní geometrie náboje. Přesah hřídele a náboje a záběr klíče jsou navrženy tak, aby zabraňovaly mikropohybům za podmínek špičkového točivého momentu. Je analyzován tok napětí od hřídele k náboji k čelu příruby, aby se zabránilo náhlým přechodům v průřezu, které by mohly iniciovat únavové trhliny.
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. používá CNC obráběcí procesy v přesné dílně, aby byly zachovány přísné standardy soustřednosti a kolmosti. Každé vrtání náboje je měřeno pomocí souřadnicových měřicích přístrojů, aby bylo zajištěno přesné uložení hřídele. Dynamické vyvažování může být provedeno pro vysokorychlostní aplikace, aby se snížila amplituda vibrací během rotace. Výrobky vyráběné společností jsou široce používány v hutnických a důlních zařízeních, kde krouticí momenty kolísají v důsledku variability surovin. Strukturální vyztužení na ramenech náboje a optimalizovaná rozteč kružnic šroubů zvyšují efektivitu rozložení zátěže a zvyšují provozní stabilitu v drtičích, vysoce výkonných čerpadlech a systémech pohonu dopravníků. Prostřednictvím integrovaného výzkumu a vývoje a řízení výroby jsou pevné přírubové spojky konstruovány tak, aby fungovaly konzistentně při nepřetržitém provozu s vysokým zatížením.
Předpětí šroubu určuje kapacitu třecího momentu v sestavách tuhých přírub pneumatik/svorka/příruba/převodovka. Technické výpočty berou v úvahu jakost šroubu, jmenovitý průměr, délku záběru závitu, koeficient tření a očekávané zatížení kroutícím momentem. Předpětí musí překročit provozní smykovou sílu, aby se zabránilo prokluzování mezi čely přírub. Rovnoměrného napnutí šroubu je dosaženo pomocí kalibrovaných momentových klíčů nebo hydraulických napínacích nástrojů a utahování probíhá podle vzoru křížové sekvence, aby bylo zajištěno rovnoměrné stlačení. Rovnost kontaktního povrchu je řízena tak, aby se maximalizoval koeficient tření a zabránilo se lokalizované tvorbě mezer. V náročných aplikacích mohou být začleněny tvrzené podložky nebo přímé indikátory tahu pro udržení stability předpětí během cyklů tepelné roztažnosti.
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. poskytuje technickou dokumentaci včetně doporučených tříd šroubů a hodnot utahovacího momentu pro každou specifikaci přírubové spojky. Výroba v dílně o rozloze 5 500 m² zahrnuje přesné vrtání a řezání závitů pro zachování symetrie a kolmosti otvorů pro šrouby. Kontrolní postupy ověřují soustřednost kružnice šroubu, aby bylo zajištěno vyvážené rozložení napětí. Ve vysokoteplotním metalurgickém prostředí se při výpočtu předpětí berou v úvahu koeficienty roztažnosti materiálu, aby byla zachována konzistence upínací síly. Díky řízené výrobě a technickému vedení zůstává integrita přírubového spoje stabilní během dlouhodobého provozu ve vodních zařízeních, zvedacích strojích a systémech portů, kde se točivý moment může během cyklů start-stop výrazně lišit.
Přesnost rozměrů přímo ovlivňuje kvalitu vyrovnání a účinnost přenosu točivého momentu v přírubových systémech Pneumatika/svorka/příruba/převodovka. Mezi kritické parametry patří tolerance díry, geometrie perové drážky, rovinnost čela příruby, axiální házení a radiální házení. CNC soustružnická centra vyrábějí náboje s úzkými tolerancemi otvoru, aby bylo zajištěno správné uložení s přesahem nebo vůlí v závislosti na požadavcích aplikace. Klínové drážky jsou obrobeny podle specifikovaných norem pro hloubku a šířku, aby se zabránilo koncentraci napětí při zachování kapacity točivého momentu. Čela přírub jsou broušena nebo přesně opracována, aby se dosáhlo stejnoměrných kontaktních ploch, což zlepšuje přenos točivého momentu na základě tření.
Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. využívá pokročilé obráběcí zařízení v přesné dílně o rozloze 4 600 m² ke kontrole těchto tolerancí. Souřadnicové měřicí stroje ověřují rozměrovou shodu před montáží. Měření drsnosti povrchu zajišťuje odpovídající třecí charakteristiky bez nadměrného opotřebení. Každá spojka prochází před zabalením ve skladu o rozloze 1 000 m² kontrolou kvality. Integrovaná infrastruktura, včetně komunikací a plánování logistiky na výrobní ploše 16 463,52 m², podporuje systematický pracovní tok od příjmu surovin až po konečnou dodávku. Přesná kontrola rozměrů zvyšuje efektivitu instalace v průmyslovém prostředí a zkracuje dobu korekce vyrovnání během uvádění do provozu. Tento přesný výrobní přístup podporuje spolehlivý přenos točivého momentu napříč aplikacemi v těžkých zařízeních.
Kontaktujte nás
Sledujte nás
- Rychlé odkazy
- About
- Products
- Our Service
- News & Events
- Contact
- Řada produktů
- Pružné spojky s neelastickými prvky
- Pružné spojky s kovovými elastickými prvky
- Pružné spojky s nekovovými elastickými prvky
- Bezpečnostní spojka
- Pevná spojka
- Kontaktujte nás
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, provincie Jiangsu, Čína.